

System aplikacji silnika liniowego to nie tylko silnik liniowy o dobrych osiągach, ale także system sterowania, który może spełnić wymagania techniczne i ekonomiczne w bezpiecznych i niezawodnych warunkach. Wraz z rozwojem technologii automatycznego sterowania i technologii mikrokomputerów pojawia się coraz więcej metod sterowania silnikiem liniowym. Badania nad technologią sterowania silnikami liniowymi można podzielić na trzy aspekty: jeden to tradycyjna technologia sterowania, drugi to nowoczesna technologia sterowania, trzeci to inteligentna technologia sterowania.
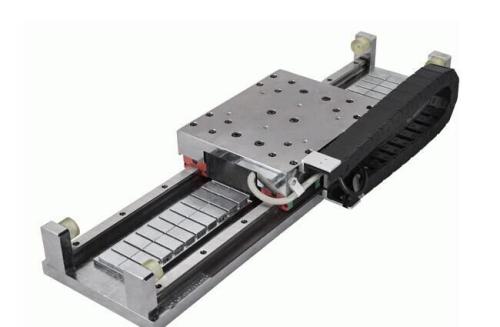
Tradycyjne techniki sterowania, takie jak sterowanie sprzężeniem zwrotnym PID i sterowanie odsprzęganiem, były szeroko stosowane w systemach serwo AC. Sterowanie PID zawiera przeszłe, obecne i przyszłe informacje w procesie sterowania dynamicznego, a konfiguracja jest prawie optymalna, ma dużą odporność, jest najbardziej podstawowym trybem sterowania w układzie napędowym serwomotoru prądu przemiennego. W celu poprawy efektu sterowania często stosuje się sterowanie odsprzęgające i sterowanie wektorowe.
Technologia i zastosowanie sterowania napędem liniowym
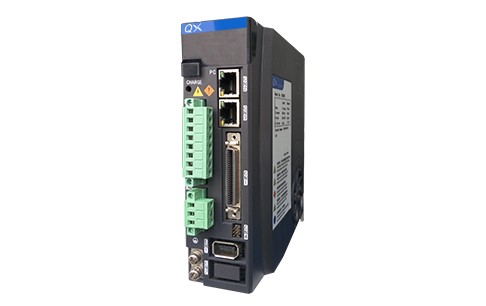
Zdjęcie: Produkty z napędem bezpośrednim Zhongweixing QXL
Tradycyjna technologia sterowania jest prosta i skuteczna, gdy model obiektu jest stały, niezmienny i liniowy, a warunki pracy i środowisko pracy są ustalone. Ale w przypadku bardzo precyzyjnych mikroposuwów o wysokiej wydajności musimy wziąć pod uwagę zmianę struktury i parametrów obiektu. Wszystkie rodzaje wpływu nieliniowego, zmiany środowiska operacyjnego i zakłócenia środowiskowe oraz inne czynniki zmienności i niepewności w czasie, aby uzyskać zadowalający efekt kontroli. Dlatego nowoczesna technologia sterowania przyciągnęła wiele uwagi w badaniach liniowego sterowania serwomotorami. Typowe metody sterowania obejmują sterowanie adaptacyjne, sterowanie zmienną strukturą w trybie ślizgowym, sterowanie niezawodne i sterowanie inteligentne.
W ostatnich latach do sterowania układem napędowym silnika liniowego wprowadzono sterowanie za pomocą logiki rozmytej, sterowanie sieciami neuronowymi i inne inteligentne metody sterowania. Obecnie logika rozmyta, sieć neuronowa, sterowanie PID, H∞ i inne istniejące dojrzałe metody sterowania są łączone i uczą się od siebie nawzajem w celu uzyskania lepszej wydajności sterowania.
Zastosowanie technologii sterowania napędem silnika liniowego jest następujące:
System CNC do toczenia tłoków
W systemie podawania obrabiarki największą różnicą między napędem silnika liniowego a oryginalnym napędem silnika obrotowego jest anulowanie mechanicznego połączenia transmisyjnego z silnika na stół warsztatowy (płyta ciągnąca), długość łańcucha przenoszenia posuwu obrabiarki jest skrócona do zera, więc ten tryb transmisji jest również nazywany „transmisją zerową”. Właśnie z powodu tego trybu „zerowej transmisji” oryginalny tryb napędu silnika obrotowego nie może osiągnąć wskaźnika wydajności i zalet. Po pierwsze, szybka reakcja. Ponieważ niektóre części przekładni mechanicznej o dużej stałej czasu reakcji (takie jak śruba prowadząca itp.) są bezpośrednio eliminowane w systemie, znacznie poprawia się dynamiczna reakcja całego układu sterowania w pętli zamkniętej, a reakcja jest niezwykle wrażliwa i szybka . Po drugie, wysoka precyzja. Liniowy system napędowy niweluje przerwy w transmisji i błędy powodowane przez mechanizm mechaniczny, taki jak śruba prowadząca, i zmniejsza błąd śledzenia spowodowany opóźnieniem systemu transmisji podczas ruchu interpolacyjnego. Dokładność pozycjonowania obrabiarki można znacznie poprawić dzięki wykrywaniu pozycji liniowej i kontroli sprzężenia zwrotnego. Mechanizm ruchu liniowego wykorzystujący silnik liniowy został z powodzeniem zastosowany w toczeniu CNC i szlifowaniu przedmiotu obrabianego o specjalnym przekroju ze względu na jego szybką reakcję i wysoką precyzję. Dążąc do części o przekroju nieokrągłym o największej wydajności, Centrum Badań nad Cięciem Niekołowym Narodowej Akademii Technicznej opracowało jednostkę posuwu NC o wysokiej częstotliwości i dużym skoku, opartą na silniku liniowym. W przypadku obrabiarek tłokowych CNC rozmiar stołu wynosi 600 mm × 320 mm, skok wynosi 100 mm, maksymalny nacisk wynosi 160 N, a maksymalne przyspieszenie może osiągnąć 13 g. Ponieważ jednostka silnika liniowego i stół zostały ze sobą połączone, można zastosować tylko sterowanie w pętli zamkniętej.
Schemat układu sterowania tego urządzenia pokazano na rysunku.
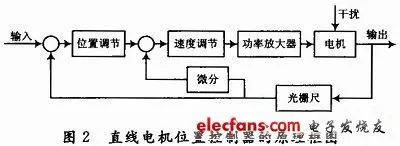
Jest to system z podwójną pętlą zamkniętą, w której wewnętrzna pętla jest pętlą prędkości, a zewnętrzna pętla jest pętlą pozycji. Precyzyjna linijka kratowa służy jako element wykrywający pozycję. Dokładność pozycjonowania zależy od rozdzielczości siatki, a błąd mechaniczny systemu można wyeliminować za pomocą sprzężenia zwrotnego, aby uzyskać wyższą dokładność.
Otwarty system CNC z silnikiem liniowym
System NC składa się z komputera PC i otwartego programowalnego kontrolera ruchu. Ogólny mikrokomputer i system operacyjny Windows są używane jako platforma. Kontroler ruchu w postaci standardowej wtyczki na PC służy jako rdzeń sterujący do realizacji otwarcia systemu NC. Ogólny schemat konstrukcyjny otwartego systemu CNC opartego na silniku liniowym przedstawiono na rysunku 3.
System przyjmuje schemat wkładania karty sterowania ruchem PCI-8132 do gniazda rozszerzeń komputera PC, które składa się z komputera PC, karty sterowania ruchem, sterownika serwo, silnika liniowego, stołu warsztatowego CNC i tak dalej. Wśród nich stół warsztatowy CNC jest napędzany silnikiem liniowym, sterowanie serwomechanizmem i sterowanie logiką maszyny są uzupełniane przez kontroler ruchu, kontroler ruchu jest programowalny, w drodze interpretacji podprogramu ruchu i wykonywania programu CNC (kod G itp. ., obsługa rozszerzenia użytkownika). PCI-8132 to 2-karta sterowania ruchem osi z interfejsem PCI. Może generować impuls o wysokiej częstotliwości do napędzania silnika krokowego i serwosilnika, sterować ruchem silnika dwóch osi i realizować interpolację liniową i kołową. W obróbce CNC zapewniane jest sprzężenie zwrotne położenia. Magistrala PCI stopniowo zastępowała magistralę ISA w dzisiejszej technologii sterowania przemysłowego, stając się główną formą magistrali, ma wiele zalet, takich jak Plug and Play (Plug and Play), współdzielenie przerwań, zapewniając użytkownikom dużą wygodę, jest obecnie najbardziej zaawansowany , najczęstsza magistrala na PC.