

Wraz z szybkim rozwojem technologii, coraz większą liczbą dziedzin zastosowań dozujących, bardziej powszechna jest dziedzina sprzętu mechanicznego, motoryzacji i części, elektroniki i produkcji 3c i tak dalej. Wśród nich można powiedzieć, że aplikacji w dziedzinie telefonów komórkowych towarzyszy rozwój smartfonów w historycznym momencie. Następnie szczegółowo przedstawimy sposób nakładania kleju w branży telefonów komórkowych!
Dozowanie, znane również jako klejenie, klejenie, klejenie, klejenie, kapanie itp., Może sprawić, że produkt będzie odgrywał rolę przyklejania, uszczelniania, izolacji, mocowania, gładkiej powierzchni itp. W procesie produkcji i przetwarzania telefonu komórkowego i części wspierające, technologia dozowania i technologia dozowania są bardzo ważne.
Wstawianie elementu ołowianego przez otwór (THT) i wstawianie powierzchniowe (SMT) współistnieją, jest jedną z najpowszechniejszych metod montażu w produkcji produktów elektronicznych. W całym procesie produkcyjnym jeden z elementów płytki drukowanej (PCB) od początku utwardzania dozującego do końcowego spawania falowego, w celu spełnienia wymagań kontroli jakości produktu na analizie, ponieważ ten przedział czasu jest dłuższy i wiele innych procesów, dlatego utwardzanie komponentów jest szczególnie ważne. Ze względu na szybki rozwój obecnej nauki i technologii integracja komponentów elektronicznych jest coraz większa, objętość jest coraz mniejsza, a wymagania technologii przetwarzania są coraz wyższe, więc badania i analizy technologii dozowania to bardzo ważne
I. Klej do obróbki SMT Patch i jego wymagania techniczne:
Klej stosowany w SMT jest używany głównie w procesie lutowania na fali elementów chipowych, SOT, SOics i innych urządzeń montowanych powierzchniowo. Celem użycia kleju do mocowania elementów montowanych powierzchniowo na płytce drukowanej jest uniknięcie usunięcia lub przesunięcia elementów, które mogą być spowodowane uderzeniem grzbietu wysokiej temperatury. Ogólna produkcja kleju utwardzanego termicznie z żywicy epoksydowej zamiast kleju z kwasu akrylowego (utwardzanie promieniowaniem UV).
II. Wymagania dotyczące kleju SMT:
1. Klej powinien mieć dobre właściwości tiksotropowe;
2. Brak ciągnienia drutu;
3. Wysoka wytrzymałość na mokro;
4. Brak pęcherzyków;
5. Niska temperatura utwardzania i krótki czas utwardzania kleju;
6. Wystarczająca siła utwardzania;
7. Niska higroskopijność;
8. Dobre właściwości naprawcze;
9. Brak toksyczności;
10 kolorów jest łatwe do zidentyfikowania, łatwe do sprawdzenia jakości punktu klejenia;
11. Pakowanie. Rodzaj opakowania powinien być wygodny w użytkowaniu sprzętu.
III. w procesie dozowania kontrola procesu odgrywa bardzo ważną rolę.
Podczas produkcji mogą wystąpić następujące wady procesu: niewykwalifikowany rozmiar punktu kleju, ciągnienie drutu, podkładka barwnika kleju, słaba siła utwardzania i łatwe odpadanie kawałków. Aby rozwiązać te problemy, powinniśmy przestudiować parametry techniczne jako całość, aby znaleźć rozwiązanie problemu.
1. Wielkość dozowanej ilości
Zgodnie z doświadczeniem w pracy, rozmiar średnicy punktu kleju powinien być równy połowie odstępu podkładki, a średnica punktu kleju powinna być 1,5 razy większa od średnicy punktu kleju po łatce. Zapewnia to wystarczającą ilość kleju do sklejenia elementów i zapobiega nadmiernemu zwilżaniu podkładki klejem. Ilość kleju jest określona długością czasu obrotu pompy śrubowej. W praktyce czas rotacji pompy powinien być dobrany w zależności od sytuacji produkcyjnej (temperatura pokojowa, lepkość kleju itp.).
2. Ciśnienie dozowania (przeciwciśnienie)
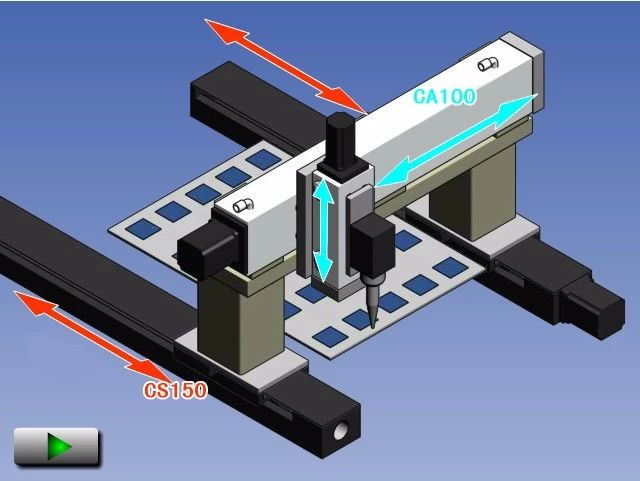
Obecnie maszyna dozująca wykorzystuje pompę śrubową do zasilania węża igły dozującej w celu uzyskania ciśnienia zapewniającego wystarczającą ilość kleju do zasilania pompy śrubowej. Ciśnienie wsteczne jest zbyt duże, łatwo spowodować przelewanie się kleju, ilość kleju jest zbyt duża; Jeśli ciśnienie jest zbyt małe, wystąpi przerywane zjawisko dozowania, punkt wycieku, co spowoduje wady. Docisk należy dobrać do kleju tej samej jakości i temperatury środowiska pracy. Wysoka temperatura otoczenia sprawi, że lepkość kleju będzie mniejsza, lepsza płynność, a następnie trzeba obniżyć przeciwciśnienie, aby zapewnić dostarczanie kleju i odwrotnie.
3. Wielkość główki od szpilki
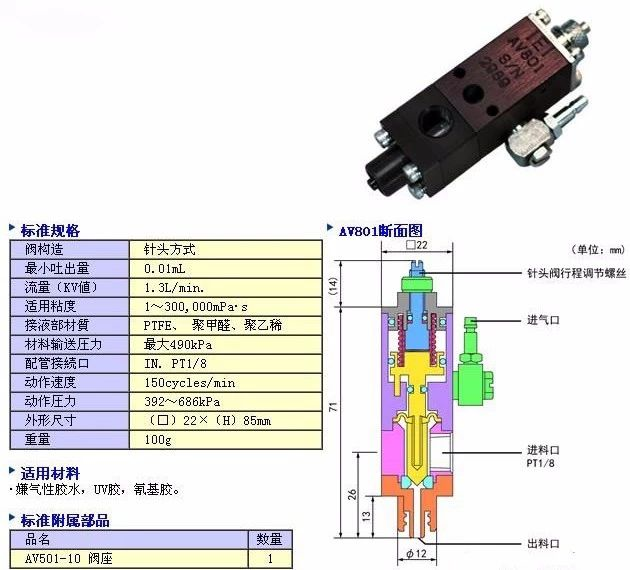
W praktyce wewnętrzna średnica igły powinna wynosić 1/2 średnicy punktu dozującego. W procesie dozowania igła dozująca powinna być wybrana zgodnie z rozmiarem podkładki spawalniczej na płytce drukowanej: Jeśli rozmiar podkładek 0805 i 1206 nie jest bardzo różny, można wybrać tę samą igłę, ale należy zastosować różne igły wybrany do podkładek z dużą różnicą, która może nie tylko zapewnić jakość punktu klejenia, ale także poprawić wydajność produkcji.
4. Odległość między igłą a płytką drukowaną
Różne maszyny dozujące używają różnych igieł, niektóre igły mają pewien stopień zatrzymania (np. CAM/A LOT 5000). Kalibrację odległości igły od PCB należy wykonać na początku każdej pracy, czyli kalibrację wysokości osi Z.
5. Temperatura kleju
Zasadniczo klej z żywicy epoksydowej powinien być przechowywany w lodówce 0-50C i powinien być wyjęty 1/2 godziny przed użyciem, aby klej był w pełni zgodny z temperaturą roboczą. Temperatura stosowania kleju powinna wynosić 230C--250C; Temperatura otoczenia ma duży wpływ na lepkość kleju. Jeśli temperatura jest zbyt niska, punkt sklejenia zmniejszy się i wystąpi zjawisko ciągnienia drutu. Różnica temperatur otoczenia 50C spowoduje zmianę wielkości dozowania o 50%. Dlatego temperatura otoczenia powinna być kontrolowana. Jednocześnie należy zapewnić odpowiednią temperaturę otoczenia. Małe punkty wilgoci są łatwe do wyschnięcia, co wpływa na przyczepność.
6. Lepkość kleju
Lepkość kleju bezpośrednio wpływa na jakość dozowania. Duża lepkość, punkt klejenia stanie się mniejszy, a nawet rysunek; Mała lepkość, punkt klejenia będzie większy i może poplamić podkładkę. Proces dozowania, aby poradzić sobie z różną lepkością kleju, wybierz rozsądne ciśnienie wsteczne i prędkość dozowania.
7. Krzywa temperatury utwardzania
Dla utwardzania kleju ogólny producent podał krzywą temperaturową. W praktyce do utwardzania należy stosować w miarę możliwości wysoką temperaturę, tak aby klej po utwardzeniu miał wystarczającą wytrzymałość.
8. Bąbelki
Klej nie może mieć pęcherzyków. Mały gaz spowoduje wiele podkładek bez kleju; Za każdym razem, gdy wąż gumowy jest wymieniany w połowie drogi, należy odpowietrzyć złącze, aby zapobiec zjawisku pustego luzu.
Dostosowanie powyższych parametrów powinno odbywać się zgodnie z punktem i powierzchnią drogi, każda zmiana parametru wpłynie na inne aspekty, jednocześnie generowanie defektów może być spowodowane wieloma aspektami, którymi należy się zająć możliwe czynniki element po elemencie kontroli, a następnie wykluczyć. Krótko mówiąc, w produkcji należy dostosować parametry zgodnie z rzeczywistą sytuacją, nie tylko w celu zapewnienia jakości produkcji, ale także w celu poprawy wydajności produkcji.